
日本进口设备
先进的加工设备,22年手板制作经验。
快速模具:质量一样、交期减半
一、为什么单个零件合格,组合后却无法装配? 多零件产品由上盖、底壳、内部支架、连接件和安装组件构成。零件分别加工完成并且单件尺寸符合图纸, 实际装配时仍可能出现螺丝孔无法对齐、壳体不能闭合、内部支架干涉、连接器无法插入或活动结构卡滞。 单件尺寸合格与整体组件满足装配要求是两个不同判断,装配验证还需要考虑多个零件之间的空间位置和配合关系。 二、多零件装配干涉的六种常见原因 1.图纸版本不一致:设计修改了底壳安装孔,但配套支架仍按旧版加工。应统一有效版本,建立修改记录,并确认三维模型与二维工程图一致。 2.加工基准不一致:设计基准与实际加工定位方式之间缺少明确转换关系,可能影响孔位和安装面的相对位置。应明确定位面、关键尺寸基准及多次装夹的定位关系。 3.尺寸公差累积:多个尺寸组成尺寸链,每个零件的偏差都可能影响最终间隙或位置。关键配合结构应在设计阶段进行尺寸链分析和公差分配。 4.结构空间干涉:螺丝柱与内部结构重叠、连接器与外壳冲突、活动部件缺少运动空间或线缆走线受阻,可通过三维装配模型提前检查。 5.材料及加工变形:薄壁金属件可能受切削力和装夹影响,部分塑料件也可能受材料状态和加工方式影响。需提前评估结构和工艺。 6.表面处理影响:阳极氧化、喷漆、电镀等处理可能改变局部尺寸和配合状态,应将处理层影响纳入装配设计。三、装配干涉应该怎样排查? 先核对图纸版本,再检查三维装配关系;随后复测孔距、孔径、轴径、安装面和定位尺寸; 确认加工基准及多次装夹关系;分析尺寸链;检查表面处理和材料状态;最后按约定进行实际试装。 没有查明原因前,不建议直接打磨、扩孔或修改配合面,以免破坏设计要求。 四、什么是尺寸链分析?为什么重要? 尺寸链由多个相互关联的尺寸组成。在设备外壳中,外壳内部尺寸、支架厚度、连接板位置和安装高度,都会影响电子组件的最终位置。 如果只检查单件尺寸而不考虑尺寸之间的关系,装配时可能出现累积误差。尺寸链分析用于找出影响最终装配结果的关键尺寸,并合理分配各零件公差。 五、DFM设计评审如何降低装配风险? DFM评审不仅要判断单个零件能否加工,还应关注产品能否装配。 建议检查零件间是否有空间干涉、关键孔位是否有明确定位基准、配合间隙是否合理、 是否存在尺寸链累积、螺丝及连接件是否有安装空间、活动结构是否有运动间隙,以及表面处理是否影响最终尺寸。复杂产品可结合三维模型检查装配关系。 六、不同产品的装配验证重点 消费电子外壳重点关注上下壳配合、螺丝柱、卡扣和接口;医疗设备外壳关注内部组件安装和连接结构; 机器人结构件关注关节连接孔位、轴孔配合和运动空间;汽车零部件关注安装基准、连接尺寸及结构配合;工业设备零件关注多面定位和整体装配。 七、拓维模型如何配合多零件手板项目? 拓维模型提供设计支持及DFM评审服务,可结合客户提供的三维模型和二维工程图,对零件结构、加工可行性及相关装配要求进行前期分析。 对于复杂曲面、多方向孔位和特殊安装结构,可根据实际结构评估三轴、四轴或五轴CNC加工方案。 从图纸评审阶段关注制造和装配关系,有助于研发团队提前发现问题,减少加工完成后的反复修改。 结语 多零件手板装配异常不能简单归结为某一个零件加工不合格。 有效排查需要从图纸版本、加工基准、尺寸公差、结构设计、材料状态及表面处理等方面系统分析。提前进行DFM评审和尺寸链分析,有助于降低装配返工风险。 常见问题FAQ Q1:零件尺寸合格,为什么装配后仍有干涉?可能与公差累积、加工基准、结构设计或表面处理有关。 Q2:什么是装配尺寸链?多个相关尺寸组合形成的尺寸关系,会影响最终间隙、位置和配合状态。 Q3:装配干涉可以直接打磨吗?不建议,应先确认问题来源。 Q4:为什么复杂手板项目需要三维装配模型?它能帮助识别零件空间关系和部分结构冲突。 Q5:如何减少多零件装配返工?统一图纸版本、明确基准、合理分配公差,并在加工前开展装配评审。
日本进口设备,55台高攻钻攻中心19年手板制作经验
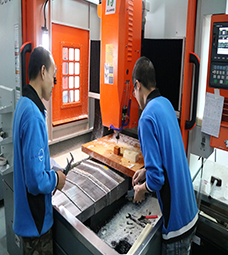
先进的加工设备,22年手板制作经验。
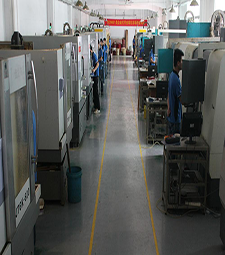
86台CNC加工中心全天加工,拥有骨干技术20多名,手板师傅60多名
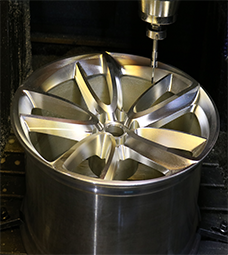
CNC加工中心上面的刀具按照设定的路径在铝合金材料上运动,从而锣出手板的雏形。
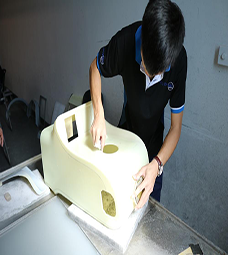
采用砂纸将手板上面的刀痕以及毛刺抹平,方便下一步的表面处理。


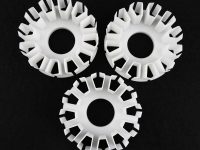
在4月份中旬的时候,有位客户在网上找手板厂时候,看到拓维模型的推广网页,需要做一款3D打印手板打样,主要用来验证测试用的,检测产品...查看详情
在新产品研发阶段,企业在研发过程中,需要先做一款手板来验证一下产品的设计是否合理;做手板的加工方式有CNC手板制作,3D打印以及硅胶...查看详情