
日本进口设备
先进的加工设备,22年手板制作经验。
快速模具:质量一样、交期减半
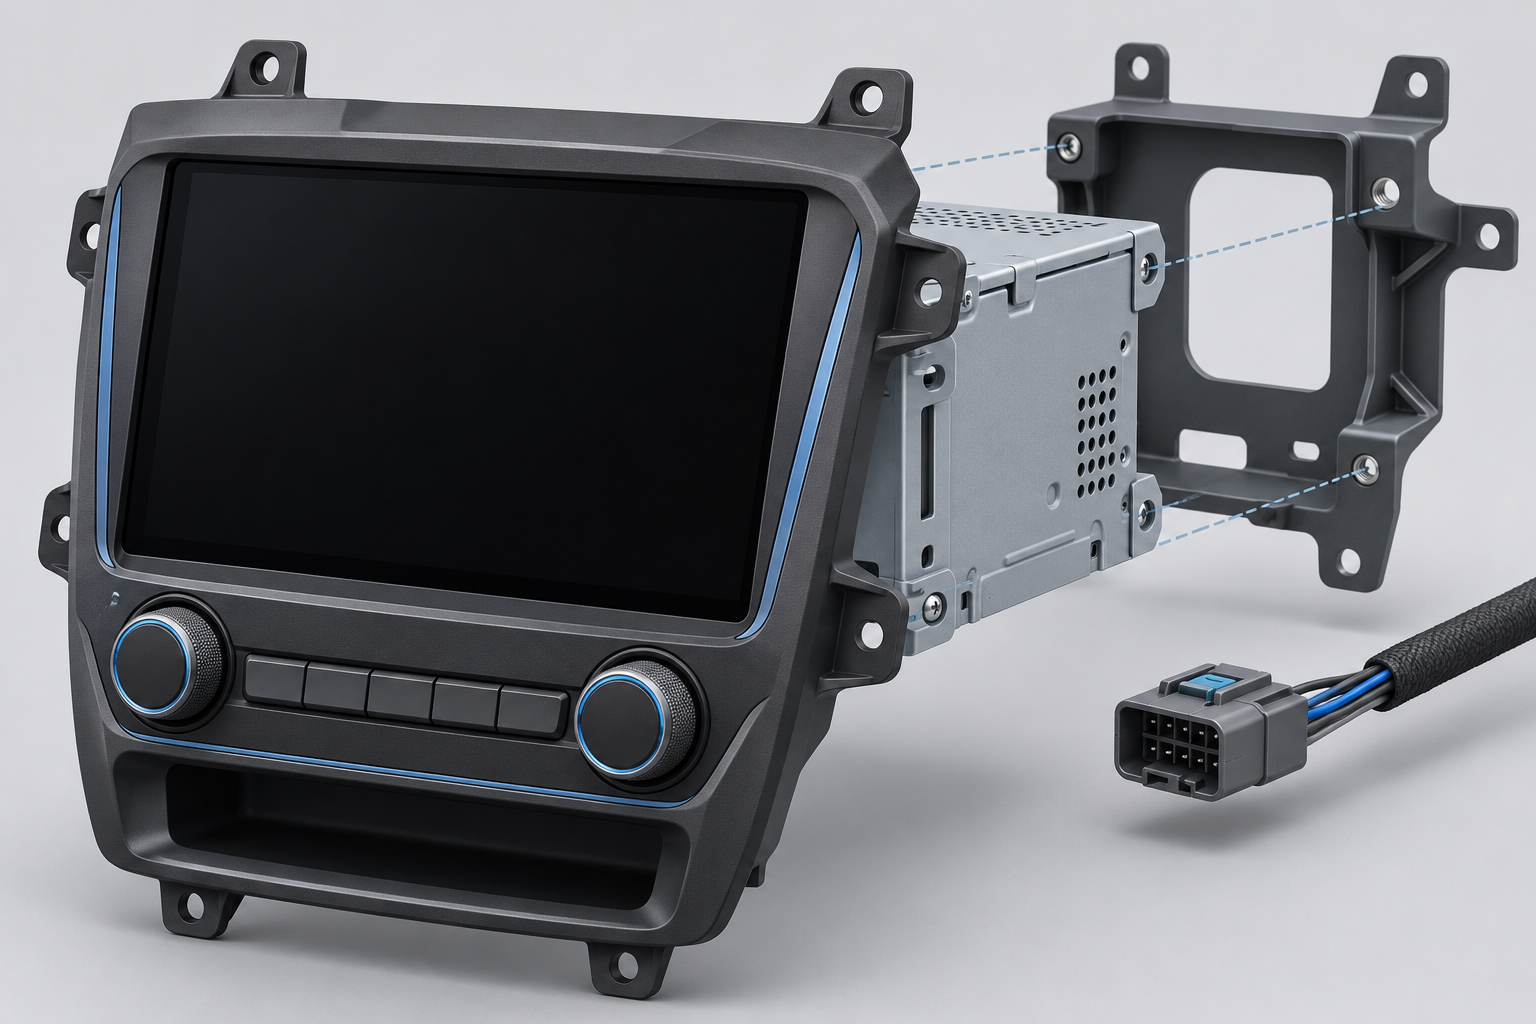
摘要:汽车中控台手板装配评审,应把屏幕、按键、卡扣、支架、线束和周边饰板作为一个组合检查。拓维模型建议先统一版本与安装基准,再按实际顺序试装,记录间隙、面差、操作空间及拆装问题。
中控台面板能单独装上屏幕,不代表放入周边饰板后仍能保持正确位置。评审前应列出本轮任务:确认外观比例、结构装配,还是操作与维护空间,并说明哪些项目尚未具备验证条件。
准备汽车手板试装时,前面板、后支架、屏幕模组和紧固件应对应同一部件清单。用零件编号关联3D、2D图和样品,记录安装面、定位点及周边参考件,避免新旧版本混装。
用真实模组或尺寸一致的工程占位件检查窗口边界、支架位置和后部空间。将透明盖板、装饰框及遮光结构按预定状态组合,分别观察可视区遮挡、周边接触和拆装路径,而不只量窗口长宽。
按压和旋转操作应在完整组合状态下进行。检查按键周边是否擦碰、旋钮是否偏心、连接轴与载板是否干涉,并给操作空间问题标记位置。若涉及按压力或旋转阻力,应先约定测量方法和目标。
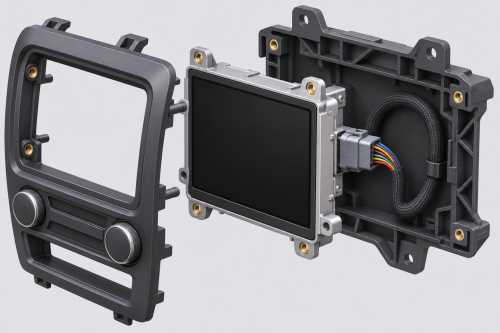
观察卡扣能否沿预定方向进入,是否有足够变形空间,以及定位销与螺钉是否互相顶住。若需反复拆装,记录松脱、白化或破损位置。不同手板材料与量产注塑材料的表现有差异,应写明本轮结论适用范围。
安装支架、连接器及线束占位件后,再检查合装空间。关注插头能否插拔、线束是否被夹、固定点是否可达,避免空壳试装通过后,带入线束才出现面板翘起。合装前后分别留图,有助于定位内部干涉。
间隙指相邻件边缘的距离,面差指相邻表面的高度差。两者应分别记录,并标明测量位置、方向和安装状态。固定点未到位、支架变形或局部堆料,都会影响最终外观,不能直接归因为单个外形尺寸。
按预定顺序定位和紧固,再比较面板与周边件。检查一侧贴合、另一侧张开的现象时,可结合手板装配尺寸链排查定位关系与偏差传递。判定值应来自项目图纸或封样,不套用所有车型通用的间隙数字。
喷涂、纹理、丝印与遮蔽范围也应纳入试装。确认外观后,复核配合孔、卡扣及接缝是否受处理影响;颜色和光泽在约定条件下比较,避免只靠手机照片作最终判断。
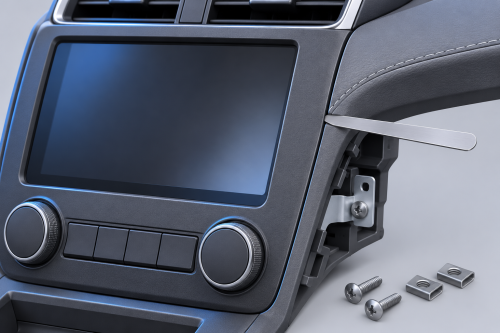
建议每个问题使用独立编号,关联样件、图纸位置、照片、现象与处理结论。“已通过”“待修正”和“未验证”分开记录;设计变更后注明受影响部件,并安排对应项目复核。下表可作为记录起点。
| 检查对象 | 评审重点 | 建议保留的记录 |
|---|---|---|
| 版本与基准 | 部件清单、安装面、定位点 | 版本、编号与装配状态 |
| 屏幕与窗口 | 可视区、周边接触、后部空间 | 模组信息与局部照片 |
| 按键与旋钮 | 行程、擦碰与操作空间 | 位置、现象与测量条件 |
| 卡扣与紧固 | 导入、变形空间与工具路径 | 异常点及拆装记录 |
| 支架与线束 | 插拔、夹线与内部干涉 | 合装前后对照 |
| 间隙与面差 | 测点、方向与固定状态 | 实测结果和判定依据 |
评审会应区分零件偏差、装配状态与设计问题,再决定修样或改图。若只是为了观察内部干涉而临时去掉支架或线束,应明确标注,不能把该状态作为最终试装通过的依据。
深圳市拓维模型技术有限公司成立于2002年,提供快速成型、精密加工、表面处理及装配服务。中控台项目涉及展示面、安装结构和内部空间,可以按每个部件的验证目的安排制作路线。
拓维模型覆盖CNC加工、3D打印、硅胶复模与快速模具,便于比较不同阶段的工艺选择;加工、处理与装配协同,则有助于把外观状态和整机配合一起讨论。具体安排可结合行业解决方案及项目资料沟通。
从打样到批量,保留版本、安装基准与评审问题清单,可为后续试产提供输入。提交部件图纸、屏幕和接口信息、数量及评审目标,可先明确样件交付状态,再讨论加工和试装范围。
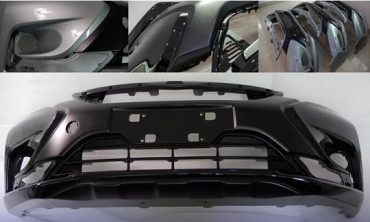
外观样件主要回答比例、颜色和展示效果等问题。孔位、卡扣与线束空间,应由适合的结构样件在对应安装状态下检查,并记录依据。
还需考虑材料、制造方向和后续成型方式的差异。样件可用于发现导入与空间问题,量产材料的反复拆装表现需要另行验证。
先核对定位、支架、紧固顺序和内部干涉,再看零件偏差。直接修外形可能暂时改善接缝,却掩盖安装问题并影响后续改版判断。
这轮工程样件评审针对约定装配与外观任务。涉及车辆环境、耐久或其他整车要求时,应按独立计划验证,不能从静态试装直接推定。
日本进口设备,55台高攻钻攻中心19年手板制作经验
先进的加工设备,22年手板制作经验。
86台CNC加工中心全天加工,拥有骨干技术20多名,手板师傅60多名
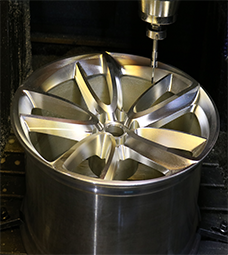
CNC加工中心上面的刀具按照设定的路径在铝合金材料上运动,从而锣出手板的雏形。
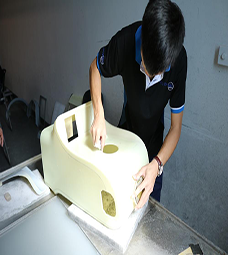
采用砂纸将手板上面的刀痕以及毛刺抹平,方便下一步的表面处理。


在4月份中旬的时候,有位客户在网上找手板厂时候,看到拓维模型的推广网页,需要做一款3D打印手板打样,主要用来验证测试用的,检测产品...查看详情
在新产品研发阶段,企业在研发过程中,需要先做一款手板来验证一下产品的设计是否合理;做手板的加工方式有CNC手板制作,3D打印以及硅胶...查看详情