
日本进口设备
先进的加工设备,22年手板制作经验。
快速模具:质量一样、交期减半
一、什么是多零件手板装配?为什么容易出现偏差?
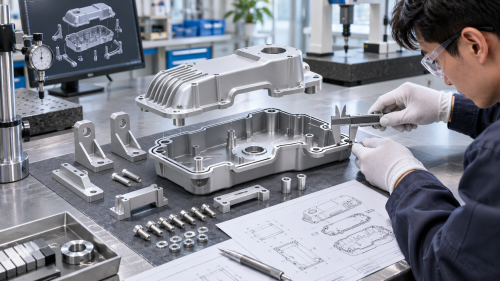
多零件手板装配,是指将多个独立加工或制作的零件按照产品设计关系组合,形成完整的产品原型。
常见于:
消费电子产品的上下壳体和内部支架;
医疗设备的外壳、按键及内部安装结构;
机器人设备的连接件和外部结构件;
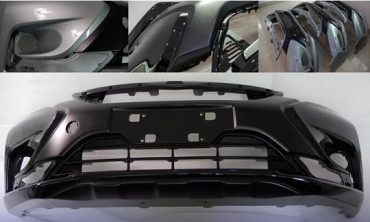
汽车零部件的外壳、支架及连接组件;
工业设备的多模块结构。
这类产品的难点在于,单个零件的尺寸误差可能通过装配关系逐步累积。
例如,上壳、底壳、定位柱和内部支架分别存在一定尺寸偏差,最终组合时可能出现接缝不均、孔位偏移或局部干涉。
因此,多零件手板不能只依靠单件尺寸检测,还需要进行整体装配验证。
二、多零件装配需要重点控制哪些尺寸?
1. 统一设计基准
基准是零件加工和检测的重要依据。
如果设计图纸、加工定位和检测方式使用的基准不一致,即使各个零件分别满足局部尺寸要求,组合后仍可能产生位置偏差。
因此,在设计阶段应明确主要定位基准、装配基准和关键测量基准,并尽可能保持基准之间的逻辑一致。
2. 控制关键配合尺寸
多零件产品中,不是所有尺寸都需要采用相同的公差要求。
对于定位孔、轴孔、安装面、止口、卡扣和螺丝连接位置,应根据实际功能确定重点控制尺寸。
而对于不参与装配、不影响功能的外观区域,可以结合设计要求合理确定公差,避免无必要地增加加工难度。
3. 分析尺寸链累积
尺寸链是指由多个相关尺寸组成,并共同决定某一装配结果的尺寸关系。
例如,上下壳体的接缝间隙,可能受到两个零件的外形尺寸、定位结构和装配位置共同影响。
如果只检查其中一个尺寸,而没有分析整体尺寸关系,就可能无法解释最终装配偏差。
4. 检查孔位和连接关系
多零件装配经常涉及螺丝孔、定位孔、插接结构和连接接口。
这些位置需要重点核对孔径、孔距、中心位置及相互关系。
对于存在多个连接点的产品,还应考虑装配顺序是否会影响其他零件的位置。
5. 明确装配间隙和干涉要求
不同零件之间的间隙需要结合产品功能确定。
有些结构需要一定活动间隙,有些结构则要求定位稳定,还有些外观件需要控制接缝均匀性。
因此,不能简单地认为间隙越小越好,而应根据材料、加工方式、装配结构和实际使用条件确定配合要求。
三、如何通过DFM评审提前发现装配风险?
DFM设计评审的重点,是在加工前识别图纸和结构中可能影响制造及装配的问题。
多零件手板项目建议重点检查:
第一,检查零件之间的定位关系。
确认各零件是否具有明确的定位面、定位孔或连接结构。
第二,检查装配顺序。
确认零件是否能够按照设计顺序装入,是否存在被其他结构遮挡或无法安装的情况。
第三,检查公差分配。
重点分析多个零件共同影响的尺寸链,避免局部尺寸要求合理,但整体装配结果不合理。
第四,检查加工可行性。
确认定位孔、深腔、薄壁、卡扣及特殊结构是否适合对应的加工工艺。
第五,确认检测方案。
在加工前确定关键尺寸的测量方法,避免加工完成后无法有效判断问题来源。
四、多零件手板如何安排加工与装配验证?
建议按照以下步骤进行:
第一步:建立统一的图纸和版本管理
确认所有零件使用同一版本的三维模型和二维工程图。
如果项目中途发生设计变更,需要明确哪些零件受到影响,避免新旧版本混装。
第二步:制定关键尺寸清单
将影响装配的尺寸单独列出,包括孔位、定位面、配合尺寸、间隙及关键形位公差。
第三步:安排零件加工
根据材料、结构和加工要求,分别采用CNC加工、3D打印或其他适合的制造工艺。
不同工艺的材料特性和尺寸表现可能存在差异,设计时需要考虑这一因素。
第四步:进行单件检测
检查每个零件的关键尺寸和外观状态,确认是否符合对应图纸要求。
第五步:进行整体装配
按照实际产品的装配顺序组合零件,检查定位、连接、间隙、干涉及活动结构。
第六步:记录问题并反馈设计
如果装配出现异常,应记录具体位置、尺寸和现象,再判断是设计公差、加工偏差、材料变化还是装配顺序造成。
五、单件检测合格,为什么组合后仍然可能装不上?
这是多零件手板项目中值得重视的问题。
常见原因包括:
问题表现
可能原因
处理方向
上下壳接缝不均
定位基准或尺寸链存在偏差
检查装配基准和配合尺寸
螺丝孔无法对齐
孔位关系或加工定位偏差
复核孔距及基准
卡扣无法正常装入
卡扣尺寸、材料或装配方向不合适
检查结构及实际材料表现
内部支架发生干涉
内部空间和零件位置关系不合理
复核三维装配模型
装配后零件松动
配合间隙或连接方式不合适
调整配合要求
同一批次装配表现不同
加工、材料或装配条件存在差异
检查过程记录和尺寸一致性
这里需要注意,单件检测与整体装配验证是两个不同的质量控制环节,不能相互替代。
六、选择多零件手板供应商,为什么要关注全流程协同?
多零件手板项目通常涉及设计、加工、表面处理、尺寸检测和装配等多个环节。
如果不同工序由多家供应商分别负责,可能出现图纸版本不一致、基准传递不统一、外观标准不同以及问题责任难以追溯等情况。
深圳市拓维模型技术有限公司成立于2002年,提供设计支持、精密手板加工、CNC加工、3D打印、快速模具、表面处理及小批量制作等服务。
公司拥有10000平方米以上生产场地、130余台三轴、四轴及五轴CNC加工设备,以及230余名专业技术人员。
对于多零件产品,拓维模型可以结合图纸评审、加工工艺、尺寸检测和装配要求,对项目制造路径进行综合评估。
尤其是在产品包含多个结构件、不同材料或复杂连接关系时,提前明确项目基准和验收要求,有助于减少后续反复修改。
七、多零件手板装配常见问题FAQ
Q1:所有手板零件加工完成后都需要进行装配吗?
不一定。是否需要装配取决于项目验证目标。如果涉及结构配合、功能测试或整体外观评审,建议安排实际装配验证。
Q2:为什么单个零件尺寸合格,装配后仍然出现偏差?
可能是多个尺寸误差累积、定位基准不一致、装配顺序或材料变化造成的,需要结合尺寸链进行分析。
Q3:多零件手板是否需要统一使用同一种加工工艺?
不一定。可以根据不同零件的材料、结构和验证目标选择适合的加工方式,但需要关注不同工艺带来的尺寸和材料差异。
Q4:设计变更后,所有手板零件都需要重新制作吗?
不一定。需要根据变更影响范围判断哪些零件需要修改或重新加工,同时确认相关配合件是否受到影响。
Q5:多零件手板项目报价需要提供什么资料?
建议提供完整三维装配模型、各零件二维图纸、材料要求、关键公差、装配关系、表面处理要求和制作数量。
八、结语
多零件手板的制造质量,不仅取决于单个零件的加工精度,还取决于设计基准、尺寸链、加工定位、检测方式和实际装配结果。
对于结构复杂、零件数量较多的产品,建议在加工前进行DFM评审,明确关键尺寸和装配要求,再通过单件检测与整体装配验证形成完整的质量闭环。
如果您正在开发多零件产品,需要进行手板制作、CNC加工或装配验证,可以将三维装配模型、二维图纸及技术要求提交给拓维模型,由工程人员协助评估加工方案。
让设计、加工、检测与装配在同一项目中形成有效衔接,为产品研发提供更可靠的实物验证依据。
日本进口设备,55台高攻钻攻中心19年手板制作经验
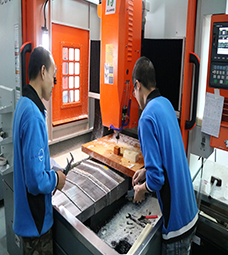
先进的加工设备,22年手板制作经验。
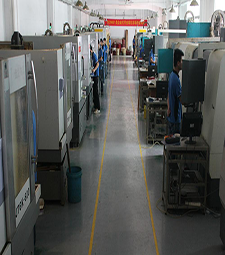
86台CNC加工中心全天加工,拥有骨干技术20多名,手板师傅60多名
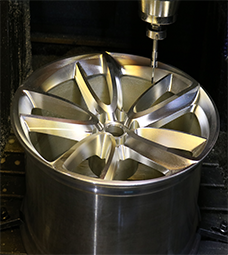
CNC加工中心上面的刀具按照设定的路径在铝合金材料上运动,从而锣出手板的雏形。
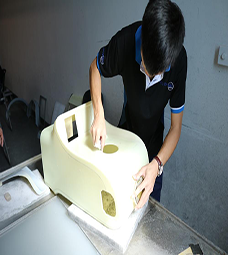
采用砂纸将手板上面的刀痕以及毛刺抹平,方便下一步的表面处理。


在4月份中旬的时候,有位客户在网上找手板厂时候,看到拓维模型的推广网页,需要做一款3D打印手板打样,主要用来验证测试用的,检测产品...查看详情
在新产品研发阶段,企业在研发过程中,需要先做一款手板来验证一下产品的设计是否合理;做手板的加工方式有CNC手板制作,3D打印以及硅胶...查看详情